Корзина
Ваша корзина пуста!
Это никогда не поздно исправить :)

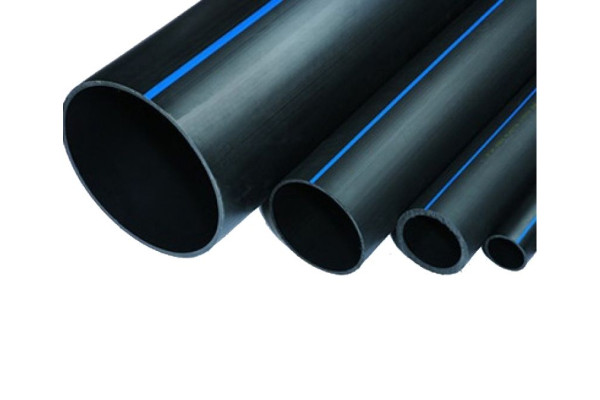
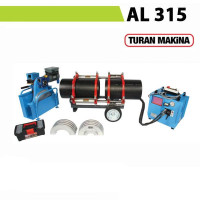
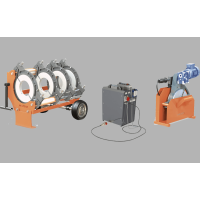
Параметры в таблице соответствуют диапазонам диаметров стыковых аппаратов. Подобрать аппарат под нужный диаметр: 40–160 мм, 75–250 мм, 90–315 мм, 110–400 мм, 315–630 мм, 500–800 мм. Трубы ПЭ-100 и ПЭ-80 всех SDR — в наличии.
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 2.7 | 0.65 | 0.8 | 1 | 8 | 5 | 4 | 5 |
| 90 | 3.3 | 0.95 | 0.8 | 1 | 8 | 6 | 5 | 6 |
| 110 | 4 | 1.41 | 0.8 | 1 | 9 | 6 | 6 | 7 |
| 125 | 4.5 | 1.81 | 1 | 1 | 10 | 6 | 7 | 8 |
| 140 | 5.1 | 2.29 | 1 | 1 | 11 | 7 | 8 | 9 |
| 160 | 5.8 | 2.98 | 1.1 | 1 | 11 | 7 | 9 | 10 |
| 180 | 6.5 | 3.76 | 1.2 | 1 | 12 | 7 | 10 | 11 |
| 200 | 7.2 | 4.63 | 1.2 | 1 | 14 | 8 | 11 | 13 |
| 225 | 8.2 | 5.93 | 1.3 | 2 | 15 | 8 | 12 | 14 |
| 250 | 9.1 | 7.31 | 1.4 | 2 | 17 | 8 | 14 | 16 |
| 280 | 10.1 | 9.09 | 1.5 | 2 | 18 | 8 | 15 | 18 |
| 315 | 11.4 | 11.54 | 1.6 | 2 | 11 | 11 | 17 | 20 |
| 355 | 12.9 | 14.71 | 1.8 | 3 | 11 | 11 | 19 | 22 |
| 400 | 14.5 | 18.63 | 2 | 3 | 11 | 11 | 22 | 25 |
| 450 | 16.3 | 23.56 | 2.1 | 3 | 11 | 11 | 24 | 28 |
| 500 | 18.1 | 29.07 | 2.3 | 4 | 11 | 11 | 27 | 31 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 3.6 | 0.86 | 0.7 | 1 | 8 | 5 | 5 | 7 |
| 90 | 4.3 | 1.23 | 0.9 | 1 | 8 | 6 | 6 | 8 |
| 110 | 6.3 | 1.85 | 1 | 1 | 8 | 6 | 8 | 9 |
| 125 | 6 | 2.38 | 1.1 | 1 | 8 | 6 | 9 | 10 |
| 140 | 6.7 | 2.98 | 1.2 | 1 | 8 | 6 | 10 | 12 |
| 160 | 7.7 | 3.91 | 1.3 | 2 | 8 | 6 | 12 | 13 |
| 180 | 8.6 | 4.91 | 1.4 | 2 | 8 | 7 | 13 | 15 |
| 200 | 9.6 | 6.09 | 1.5 | 2 | 9 | 8 | 14 | 17 |
| 225 | 10.8 | 7.71 | 1.6 | 2 | 10 | 8 | 16 | 19 |
| 250 | 11.9 | 9.44 | 1.7 | 2 | 11 | 8 | 16 | 21 |
| 280 | 13.4 | 11.91 | 1.8 | 3 | 11 | 8 | 20 | 23 |
| 315 | 15 | 15 | 2 | 3 | 12 | 9 | 23 | 26 |
| 355 | 16.9 | 19.05 | 2.2 | 3 | 14 | 9 | 25 | 29 |
| 400 | 19.1 | 24.25 | 2.4 | 4 | 15 | 10 | 29 | 33 |
| 450 | 21.5 | 30.71 | 2.7 | 4 | 17 | 10 | 32 | 37 |
| 500 | 23.9 | 37.93 | 2.9 | 5 | 18 | 10 | 36 | 41 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 4.5 | 1.06 | 0.8 | 1 | 8 | 5 | 7 | 8 |
| 90 | 5.4 | 1.52 | 1 | 1 | 8 | 6 | 8 | 9 |
| 110 | 6.6 | 2.27 | 1.2 | 1 | 8 | 6 | 10 | 11 |
| 125 | 7.4 | 2.9 | 1.2 | 1 | 8 | 6 | 11 | 13 |
| 140 | 8.3 | 3.64 | 1.3 | 2 | 8 | 6 | 12 | 14 |
| 160 | 9.5 | 4.77 | 1.5 | 2 | 8 | 6 | 14 | 16 |
| 180 | 10.7 | 6.04 | 1.6 | 2 | 8 | 8 | 16 | 18 |
| 200 | 11.9 | 7.46 | 1.7 | 2 | 9 | 8 | 18 | 21 |
| 225 | 13.4 | 9.45 | 1.8 | 3 | 10 | 9 | 20 | 23 |
| 250 | 14.8 | 11.6 | 2 | 3 | 11 | 9 | 22 | 25 |
| 280 | 16.6 | 14.57 | 2.2 | 3 | 11 | 10 | 25 | 29 |
| 315 | 18.7 | 18.47 | 2.4 | 4 | 12 | 11 | 28 | 32 |
| 355 | 21.1 | 23.48 | 2.6 | 4 | 14 | 11 | 32 | 36 |
| 400 | 23.7 | 29.73 | 2.9 | 5 | 15 | 10 | 36 | 41 |
| 450 | 26.7 | 37.67 | 3.2 | 5 | 17 | 10 | 40 | 46 |
| 500 | 29.7 | 46.56 | 3.5 | 6 | 18 | 10 | 45 | 51 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 5.6 | 1.3 | 1 | 1 | 8 | 5 | 8 | 10 |
| 90 | 6.7 | 1.86 | 1.2 | 1 | 8 | 6 | 10 | 12 |
| 110 | 8.1 | 2.75 | 1.3 | 2 | 8 | 6 | 12 | 14 |
| 125 | 9.2 | 3.55 | 1.4 | 2 | 8 | 6 | 14 | 16 |
| 140 | 10.3 | 4.45 | 1.5 | 2 | 8 | 6 | 15 | 18 |
| 160 | 11.8 | 5.83 | 1.7 | 2 | 8 | 6 | 18 | 20 |
| 180 | 13.3 | 7.39 | 1.8 | 3 | 3 | 8 | 20 | 23 |
| 200 | 14.7 | 9.08 | 2 | 3 | 9 | 8 | 22 | 25 |
| 225 | 16.6 | 11.53 | 2.2 | 3 | 10 | 9 | 25 | 29 |
| 250 | 18.4 | 14.2 | 2.3 | 4 | 11 | 9 | 28 | 32 |
| 280 | 20.6 | 17.81 | 2.6 | 4 | 11 | 10 | 31 | 35 |
| 315 | 23.2 | 22.57 | 2.8 | 5 | 12 | 11 | 35 | 40 |
| 355 | 26.1 | 28.61 | 3.1 | 5 | 14 | 11 | 39 | 45 |
| 400 | 29.4 | 36.32 | 3.4 | 6 | 15 | 10 | 44 | 50 |
| 450 | 33.1 | 46 | 3.8 | 7 | 17 | 10 | 50 | 57 |
| 500 | 36.8 | 56.82 | 4.2 | 7 | 18 | 10 | 55 | 63 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 6.8 | 1.55 | 1 | 1 | 8 | 5 | 10 | 11 |
| 90 | 8.2 | 2.24 | 1.3 | 2 | 8 | 8 | 12 | 14 |
| 110 | 10 | 3.33 | 1.5 | 2 | 8 | 8 | 15 | 17 |
| 125 | 11.4 | 4.32 | 1.6 | 2 | 8 | 8 | 17 | 20 |
| 140 | 12.7 | 5.39 | 1.8 | 3 | 8 | 8 | 19 | 22 |
| 160 | 14.6 | 7.08 | 2 | 3 | 8 | 8 | 22 | 25 |
| 180 | 16.4 | 8.94 | 2.1 | 3 | 8 | 11 | 25 | 28 |
| 200 | 18.2 | 11.03 | 2.3 | 4 | 9 | 11 | 27 | 31 |
| 225 | 20.5 | 13.97 | 2.6 | 4 | 10 | 10 | 31 | 35 |
| 250 | 22.7 | 17.2 | 2.8 | 5 | 11 | 10 | 34 | 39 |
| 280 | 25.4 | 21.56 | 3 | 5 | 11 | 10 | 38 | 44 |
| 315 | 28.6 | 27.3 | 3.4 | 6 | 12 | 10 | 43 | 49 |
| 355 | 32.2 | 34.65 | 3.7 | 6 | 14 | 10 | 48 | 55 |
| 400 | 36.3 | 44.01 | 4.1 | 7 | 15 | 10 | 54 | 62 |
| 450 | 40.9 | 55.77 | 4.6 | 8 | 17 | 10 | 61 | 70 |
| 500 | 45.4 | 68.8 | 5.1 | 9 | 18 | 10 | 68 | 78 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 2.9 | 0.7 | 0.7 | 1 | 8 | 5 | 4 | 6 |
| 90 | 3.5 | 1.01 | 0.8 | 1 | 8 | 7 | 5 | 6 |
| 110 | 4.2 | 1.48 | 0.8 | 1 | 8 | 7 | 6 | 7 |
| 125 | 4.8 | 1.92 | 0.9 | 1 | 8 | 7 | 7 | 8 |
| 140 | 5.4 | 2.42 | 0.9 | 1 | 8 | 7 | 8 | 9 |
| 160 | 6.2 | 3.18 | 1 | 1 | 8 | 7 | 9 | 11 |
| 180 | 6.9 | 3.98 | 1.1 | 1 | 8 | 7 | 10 | 12 |
| 200 | 7.7 | 4.94 | 1.1 | 2 | 9 | 7 | 12 | 13 |
| 225 | 8.6 | 6.2 | 1.2 | 2 | 10 | 7 | 13 | 15 |
| 250 | 9.6 | 7.69 | 1.3 | 2 | 11 | 8 | 14 | 17 |
| 280 | 10.7 | 9.61 | 1.4 | 2 | 11 | 8 | 16 | 19 |
| 315 | 12.1 | 12.22 | 1.5 | 2 | 12 | 9 | 18 | 21 |
| 355 | 13.6 | 15.48 | 1.7 | 3 | 12 | 9 | 20 | 23 |
| 400 | 15.3 | 19.62 | 1.9 | 3 | 12 | 9 | 23 | 26 |
| 450 | 17.2 | 24.81 | 2.2 | 3 | 13 | 9 | 26 | 30 |
| 500 | 19.1 | 30.62 | 2.5 | 4 | 13 | 9 | 29 | 33 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 3.4 | 0.81 | 0.7 | 1 | 8 | 5 | 5 | 6 |
| 90 | 4.1 | 1.17 | 0.8 | 1 | 8 | 7 | 6 | 7 |
| 110 | 5 | 1.75 | 0.8 | 1 | 8 | 7 | 8 | 9 |
| 125 | 5.7 | 2.27 | 0.9 | 1 | 8 | 7 | 9 | 10 |
| 140 | 6.4 | 2.85 | 0.9 | 1 | 8 | 7 | 10 | 11 |
| 160 | 7.3 | 3.72 | 1 | 1 | 8 | 7 | 11 | 13 |
| 180 | 8.2 | 4.7 | 1.3 | 2 | 8 | 7 | 12 | 14 |
| 200 | 9.1 | 5.79 | 1.4 | 2 | 9 | 7 | 14 | 16 |
| 225 | 10.2 | 7.3 | 1.5 | 2 | 10 | 7 | 15 | 18 |
| 250 | 11.4 | 9.07 | 1.6 | 2 | 11 | 8 | 17 | 20 |
| 280 | 12.7 | 11.32 | 1.8 | 3 | 11 | 8 | 19 | 22 |
| 315 | 14.3 | 14.33 | 1.9 | 3 | 12 | 9 | 21 | 25 |
| 355 | 16.1 | 18.19 | 2 | 3 | 12 | 9 | 24 | 28 |
| 400 | 18.2 | 23.16 | 2.3 | 4 | 12 | 9 | 27 | 31 |
| 450 | 20.5 | 29.35 | 2.6 | 4 | 13 | 9 | 31 | 35 |
| 500 | 22.7 | 36.12 | 2.8 | 5 | 13 | 9 | 34 | 39 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 4.5 | 1.06 | 0.7 | 1 | 8 | 5 | 7 | 8 |
| 90 | 5.4 | 1.52 | 0.8 | 1 | 8 | 7 | 8 | 9 |
| 110 | 6.6 | 2.27 | 0.8 | 1 | 8 | 7 | 10 | 11 |
| 125 | 7.4 | 2.9 | 0.9 | 1 | 8 | 7 | 11 | 13 |
| 140 | 8.3 | 3.64 | 0.9 | 2 | 8 | 7 | 12 | 14 |
| 160 | 9.5 | 4.77 | 1 | 2 | 8 | 7 | 14 | 16 |
| 180 | 10.7 | 6.04 | 1.1 | 2 | 8 | 7 | 16 | 18 |
| 200 | 11.9 | 7.46 | 1.1 | 2 | 9 | 7 | 18 | 20 |
| 225 | 13.4 | 9.45 | 1.8 | 3 | 10 | 7 | 20 | 23 |
| 250 | 14.8 | 11.6 | 2 | 3 | 11 | 8 | 22 | 25 |
| 280 | 16.6 | 14.57 | 2.2 | 3 | 11 | 8 | 25 | 29 |
| 315 | 18.7 | 18.47 | 2.4 | 4 | 12 | 9 | 28 | 32 |
| 355 | 21.1 | 23.48 | 2.6 | 4 | 12 | 9 | 32 | 36 |
| 400 | 23.7 | 29.73 | 2.8 | 5 | 12 | 9 | 36 | 41 |
| 450 | 26.7 | 37.67 | 3.2 | 5 | 13 | 9 | 40 | 46 |
| 500 | 29.7 | 46.56 | 3.5 | 6 | 13 | 9 | 45 | 51 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 5.6 | 1.3 | 1 | 1 | 8 | 5 | 8 | 10 |
| 90 | 6.7 | 1.86 | 1.2 | 1 | 8 | 8 | 10 | 12 |
| 110 | 8.1 | 2.75 | 1.3 | 2 | 8 | 8 | 12 | 14 |
| 125 | 9.2 | 3.55 | 1.4 | 2 | 8 | 8 | 14 | 16 |
| 140 | 10.3 | 4.45 | 1.5 | 2 | 8 | 8 | 15 | 18 |
| 160 | 11.8 | 5.83 | 1.7 | 2 | 8 | 8 | 18 | 20 |
| 180 | 13.3 | 7.39 | 1.8 | 3 | 8 | 8 | 20 | 23 |
| 200 | 14.7 | 5.56 | 2 | 3 | 9 | 9 | 22 | 25 |
| 225 | 16.6 | 7.07 | 2.2 | 3 | 10 | 9 | 25 | 29 |
| 250 | 18.4 | 8.7 | 2.3 | 4 | 11 | 10 | 28 | 32 |
| 280 | 20.6 | 10.91 | 2.6 | 4 | 11 | 11 | 31 | 35 |
| 315 | 23.2 | 13.83 | 2.8 | 5 | 12 | 11 | 35 | 40 |
| 355 | 26.1 | 17.53 | 3.1 | 5 | 12 | 10 | 39 | 45 |
| 400 | 29.4 | 22.25 | 3.4 | 6 | 12 | 10 | 44 | 50 |
| 450 | 33.1 | 28.19 | 3.8 | 7 | 13 | 10 | 50 | 57 |
| 500 | 36.8 | 34.82 | 4.3 | 7 | 11 | 10 | 55 | 63 |
| Диаметр трубы(мм) | Толщина стенки(мм) | Давление сварки(бар) | Высотабуртика (мм) | Время нагревабез давления, t2 (мин) | Время удалениянагревателя, t3 (сек) | Время увеличениядавления, t4 (сек) | Время охлаждения,t5 (мин) | Общее время(мин) |
| 75 | 6.8 | 1.55 | 1.1 | 1 | 8 | 5 | 10 | 11 |
| 90 | 8.2 | 2.24 | 1.3 | 2 | 8 | 8 | 12 | 14 |
| 110 | 10 | 3.33 | 1.5 | 2 | 8 | 8 | 15 | 17 |
| 125 | 11.4 | 4.32 | 1.6 | 2 | 8 | 8 | 17 | 20 |
| 140 | 12.7 | 5.39 | 1.8 | 3 | 8 | 8 | 19 | 22 |
| 160 | 14.6 | 7.08 | 2 | 3 | 8 | 8 | 22 | 25 |
| 180 | 16.4 | 8.94 | 2.1 | 3 | 8 | 8 | 25 | 28 |
| 200 | 18.2 | 11.03 | 2.3 | 4 | 9 | 9 | 27 | 31 |
| 225 | 20.5 | 13.97 | 2.6 | 4 | 10 | 9 | 31 | 35 |
| 250 | 22.7 | 17.2 | 2.8 | 5 | 11 | 10 | 35 | 39 |
| 280 | 25.4 | 21.56 | 3 | 5 | 11 | 11 | 39 | 44 |
| 315 | 28.6 | 27.3 | 3.4 | 6 | 12 | 11 | 43 | 49 |
| 355 | 32.2 | 34.65 | 3.9 | 6 | 13 | 10 | 48 | 55 |
| 400 | 36.3 | 44.01 | 4.3 | 7 | 14 | 10 | 54 | 62 |
| 450 | 40.9 | 55.77 | 4.6 | 8 | 14 | 10 | 61 | 70 |
| 500 | 45.4 | 68.8 | 5.1 | 9 | 14 | 10 | 68 | 78 |
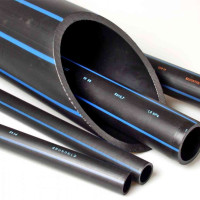
Полиэтилен (ПЭ) и полиэтилен низкой плотности (ПНД) являются одними из самых используемых материалов в производстве труб. Они широко применяются для транспортировки газа, жидкостей и других сред в промышленных и коммунальных системах.
Однако, для обеспечения надежного соединения труб, необходимо провести сварку. В этой статье мы рассмотрим таблицу сварки ПЭ и ПНД труб.
Для соединения ПЭ и ПНД труб применяются следующие основные типы сварки:
Это самый распространенный метод сварки ПЭ и ПНД труб. Сущность его заключается в использовании специальных электромуфт — приборов, которые приложены к концам труб и подключены к аппаратуре постоянного тока.
Для электромуфтовой сварки нужна специальная аппаратура, степень техники и процедурно строгие инструкции.
Данный метод сварки позволяет использовать сплотительный материал для соединения двух различных типов полимерных материалов труб — ПЭ и ПНД.
Данный метод сварки активно используется при производстве больших диаметров труб (свыше 250 мм). Бутовая сварка представляет собой соединение двух краев труб путем нагрева и давления.
Для обеспечения герметичности и надежности соединения ПЭ и ПНД труб необходимо правильно подобрать параметры сварки. Основными типами сварки являются: электромуфтовая, на основе стыкового полимера, и бутовая сварка. Каждый метод имеет свои преимущества и нюансы. Используйте представленную таблицу, чтобы правильно настраивать сварочное оборудование и получать качественные соединения.




Контакты
Завод ТрубПолимерГрупп
Украина, г. Одесса, ул. Бугаёвская 21/51
Контактная информация
tpgukraina@gmail.com
Режим работы